

Una tipica parte in plastica stampata o estrusa contiene molto più del suo polimero di base: la maggior parte delle formulazioni commerciali contiene da cinque a quindici diversi additivi per plastica, dosati da pochi centesimi di punto percentuale a più di un terzo del peso totale. Questo è il dato più utile a cui tenere conto quando si valutano preventivi per compound, masterbatch o prodotti rivestiti, perché spiega perché due gradi con lo stesso nome di polimero possono comportarsi in modo completamente diverso in servizio. La breve conclusione è questa: la resina stabilisce il limite massimo di ciò che una formulazione può ottenere, mentre il pacchetto di additivi decide quanto ci si avvicina effettivamente a quel limite.
Questa guida illustra le principali famiglie di additivi, le loro finestre di dosaggio realistiche, il modo in cui gli additivi interagiscono con la resina su cui vengono applicati e i rischi di approvvigionamento che si presentano più spesso nell'approvvigionamento B2B. La prospettiva è volutamente pratica. Come produttori di resine poliestere per rivestimenti in polvere, trascorriamo ogni giorno lavorativo al confine tra la struttura della resina e il pacchetto additivi, e le abitudini che fanno sì che le formulazioni dei rivestimenti abbiano successo si trasferiscono direttamente alla composizione delle materie plastiche.
Gli additivi decidono come si comporta un polimero nel suo ambiente reale; è la resina a decidere in primo luogo cosa è possibile fare. Qualificarsi entrambi insieme, mai separatamente.
Cosa fanno effettivamente gli additivi per la plastica
Gli additivi per la plastica esistono per svolgere uno dei due compiti: modificare il comportamento del materiale nel prodotto finale o modificare il comportamento durante la lavorazione. Gli additivi prestazionali prolungano la durata e l'aspetto, con antiossidanti, stabilizzanti UV, ritardanti di fiamma e plastificanti come esempi classici. Gli additivi di lavorazione, inclusi lubrificanti, coadiuvanti di processo e stabilizzanti termici, proteggono la fusione e l'attrezzatura durante la realizzazione della parte. Una formulazione ben costruita li utilizza entrambi, di solito combinando da tre a otto famiglie contemporaneamente.
È altrettanto importante essere chiari su ciò che gli additivi non possono fare. Uno stabilizzante può rallentare la degradazione, ma non può rendere resistente un polimero intrinsecamente fragile, mentre un agente fluidificante non può compensare una resina la cui viscosità del fuso non è adatta alla geometria della parte. Gli additivi costano anche di più per chilogrammo rispetto alla maggior parte dei polimeri di base, spesso molte volte di più, quindi dovrebbero essere giudicati in base al costo in uso: una frazione di percentuale dello stabilizzante giusto che impedisce una richiesta di garanzia è economica, mentre un riempitivo pesantemente caricato che fa risparmiare denaro ma distrugge la resistenza agli urti è costoso.
Questo è il motivo per cui i formulatori esperti trattano il pacchetto di additivi e la resina di base come un'unica decisione. Quando si cambia la resina, le finestre di dosaggio di quasi tutti gli additivi nella formulazione cambiano con essa, che è il tema su cui si basa il resto di questo articolo.
Giudica gli additivi in base al costo in uso piuttosto che al prezzo al chilogrammo e qualificali sempre rispetto alla resina specifica su cui verranno utilizzati.
Le Principali Tipologie di Additivi per Materie Plastiche
Qualsiasi manuale sugli additivi è composto da centinaia di pagine, ma il lavoro quotidiano di formulazione ruota attorno a un insieme compatto di famiglie. Le schede seguenti riassumono quelli che incontrerai più spesso nei preventivi, nelle schede tecniche e nelle discussioni con i fornitori, in ordine approssimativamente decrescente in base alla frequenza con cui decidono se un progetto ha successo.
Plastificanti
Esteri a basso peso molecolare che si inseriscono tra le catene polimeriche per ammorbidire la plastica rigida; i cavalli di battaglia dei cavi e delle pellicole flessibili in PVC.
Antiossidanti
Fenoli e fosfiti ostacolati che intercettano i radicali e proteggono il polimero durante la lavorazione della fusione e l'invecchiamento termico a lungo termine.
Stabilizzatori UV e luce
Assorbitori UV e stabilizzatori di luce amminici ostacolati, noti come HALS, che rallentano la fotodegradazione durante l'esposizione all'aperto.
Stabilizzatori di calore
Sistemi calcio-zinco e organostagno che impediscono al PVC di rilasciare acido cloridrico e di scolorirsi alle temperature di lavorazione.
Ritardanti di fiamma
Sistemi privi di minerali, fosforo e alogeni che aumentano la resistenza all'accensione; spesso il componente più grande dopo il polimero stesso.
Lubrificanti e coadiuvanti di processo
Saponi metallici, cere e ausiliari a base di fluoropolimeri che controllano la viscosità della fusione, il rilascio e la finitura superficiale durante la modellatura.
Riempitivi e rinforzi
Carbonato di calcio, talco e fibra di vetro che aggiungono rigidità, controllano il restringimento e riducono il costo del materiale.
Coloranti
Pigmenti inorganici e organici progettati per opacità, resistenza agli agenti atmosferici e conformità normativa.
Additivi superficiali funzionali
Agenti antiscivolo, antistatici, antiappannanti, antimicrobici e nucleanti che regolano il comportamento della superficie e la chiarezza ottica.
Due distinzioni all'interno di questo elenco contano più delle altre. Innanzitutto, i pacchetti antiossidanti sono solitamente costruiti in coppia: un fenolo primario impedito gestisce l’invecchiamento a lungo termine mentre un fosfito secondario protegge la massa fusa durante la lavorazione, e i due sono sintonizzati insieme anziché scelti indipendentemente. In secondo luogo, la protezione UV è un sistema piuttosto che un singolo prodotto, perché gli assorbitori UV filtrano la luce in entrata mentre gli HALS riparano il danno che ancora si verifica, ed entrambi interagiscono con i pigmenti che li circondano.
| Famiglia additiva | Funzione primaria | Livello di utilizzo tipico | Vigilanze comuni |
|---|---|---|---|
| Antiossidanti | Prevenire l'ossidazione termica durante la lavorazione e il servizio | dallo 0,05 allo 0,5%. | Il sovradosaggio può scolorire la parte o causare fioriture superficiali |
| Stabilizzatori UV e luce | Lenta fotodegradazione all'aperto | dallo 0,2 all'1,5%. | Il nerofumo e alcuni pigmenti riducono la loro efficacia |
| Plastificanti | Ammorbidisce i polimeri rigidi, principalmente il PVC | Dal 10 al 40%. | La migrazione provoca appiccicosità, appannamento e perdita di adesione |
| Ritardanti di fiamma | Aumentare la resistenza all'accensione | Dal 5 al 25% o più | Carichi elevati possono compromettere la resistenza agli urti e la densità |
| Lubrificanti e coadiuvanti di processo | Controllare il flusso e il rilascio durante la lavorazione | dallo 0,5 al 2%. | Un eccesso provoca la formazione di lastre, opacità e scarsa stampabilità |
| Riempitivi e rinforzi | Aggiungere rigidità, controllare il restringimento, ridurre i costi | Dal 10 al 40%. | Sono necessari agenti di accoppiamento per un corretto legame con il polimero |
La maggior parte dei problemi di formulazione si riconducono a due domande: la famiglia di additivi è adatta alla modalità di guasto e il dosaggio rientra nell'intervallo di lavoro per questa specifica resina?
Intervalli di dosaggio tipici: perché un po' fa molto
I numeri rendono concreta questa discussione, quindi il grafico seguente confronta la quantità di ciascuna principale famiglia di additivi che un composto carica tipicamente in una formulazione finita. I valori sono espressi come percentuale in peso del composto totale e rappresentano intervalli comuni medio-alti piuttosto che limiti legali o tolleranze massime. Lette dall'alto verso il basso, le barre coprono quasi due ordini di grandezza, dai sistemi riempiti sopra il trenta per cento fino agli antiossidanti sotto l'uno per cento. Tale diffusione non è arbitraria; riflette il modo in cui ciascun additivo svolge il proprio lavoro una volta disperso nel polimero. Tieni a mente queste fasce ogni volta che una citazione propone un dosaggio che si trova molto al di fuori di esse.
Livelli di utilizzo tipici dei principali additivi per la plastica (% in peso del composto finito)
I valori sono intervalli rappresentativi per i comuni composti termoplastici; i dosaggi effettivi variano in base alla resina, al processo e alla regolamentazione.
La prima conclusione è che la massa e la chimica si collocano agli estremi opposti della scala di dosaggio. I riempitivi come il carbonato di calcio, il talco e la fibra di vetro occupano un volume reale, quindi hanno bisogno del 10-40% del composto per aggiungere rigidità, controllare il ritiro o ridurre i costi. I plastificanti in PVC flessibile seguono la stessa logica, perché la morbidezza richiede una grande frazione mobile di molecole di esteri a basso peso molecolare. I ritardanti di fiamma occupano la fascia media, tipicamente dal 5 al 25%, poiché un meccanismo ritardante di fiamma necessita di materiale attivo sufficiente per interrompere la chimica della combustione, e i sistemi minerali possono arrivare ancora più in alto.
In fondo al grafico, gli antiossidanti e gli stabilizzanti UV funzionano in frazioni percentuali perché agiscono a livello molecolare, intercettando i radicali prima che una reazione a catena possa diffondersi attraverso il polimero. Un errore comune dei principianti è raddoppiare la dose di antiossidanti quando un test di invecchiamento fallisce, il che di solito aumenta i costi e può causare scolorimento o fioritura superficiale senza risolvere la causa principale. Ogni famiglia ha una finestra di lavoro definita dalla resina, dalla temperatura di lavorazione e dall'ambiente di servizio; sotto la finestra si acquista il rischio e sopra si acquistano i costi e gli effetti collaterali. La precisione del dosaggio conta di più man mano che la percentuale diminuisce, motivo per cui i masterbatch che pre-disperdono l'additivo ad alta concentrazione in una resina portante, quindi rilasciati dall'1 al 5% nel composto finale, sono il formato di fornitura predefinito per gli additivi a basso dosaggio. Anche i valori interagiscono: un composto fortemente riempito spesso necessita di lubrificante extra e di un pacchetto di stabilizzazione più forte, poiché una maggiore viscosità del fuso e una maggiore area superficiale del riempitivo accelerano entrambi lo stress termico durante la lavorazione. Convalida ogni modifica del dosaggio rispetto alla resina reale con invecchiamento accelerato, test meccanici e, ove pertinente, revisione normativa prima di rilasciarla in produzione.
Riempitivi e plastificanti funzionano in base al volume mentre gli stabilizzanti funzionano in base alla chimica, quindi le loro finestre di dosaggio differiscono di due ordini di grandezza e devono essere controllate con precisione diversa.
Dove la resina incontra gli additivi: lezioni dai rivestimenti in polvere
Tutto quanto sopra si applica a qualsiasi polimero, ma l’esempio reale più chiaro di resina e additivi che funzionano come un unico sistema proviene dai rivestimenti in polvere termoindurenti, il campo in cui BESD opera come produttore di resina poliestere. Un rivestimento in polvere è, in effetti, un sistema polimerico formulato che diventa la superficie del prodotto: la resina costituisce la struttura portante, un agente indurente completa la rete reticolata, pigmenti e riempitivi regolano aspetto e costi e un piccolo pacchetto di additivi controlla il modo in cui la massa fusa scorre e si degassa. Le proporzioni sono sufficientemente stabili in tutto il settore da meritare di essere memorizzate.
Per vedere chiaramente questa struttura, la tabella a ciambella seguente scompone in peso un rivestimento in polvere durevole per esterni rappresentativo. Ogni segmento è una famiglia di materiali che il formulatore bilancia rispetto a tutti gli altri. La resina poliestere domina con poco meno del sessanta per cento, seguita da pigmenti, riempitivi, agente indurente e una sottile fetta di additivi di lavorazione. I numeri esatti cambiano con il sistema di polimerizzazione e il colore, ma l'architettura complessiva cambia raramente. Utilizza il grafico come modello mentale per quanto effetto leva ha ciascun componente.
Una tipica formulazione di rivestimento in polvere durevole per esterni, in peso
Il segmento dominante è la resina poliestere stessa, con circa il 58%, e questo non è un incidente di prezzo ma la definizione del sistema. La resina è la spina dorsale filmogena: stabilisce i valori di base di durezza, flessibilità, brillantezza e resistenza agli agenti atmosferici che nessun additivo può creare da zero. I pigmenti e i coloranti vengono dopo con circa il 22% e la loro influenza è più profonda dell'apparenza, perché la scelta del pigmento influisce sul comportamento dello sfarinamento, sulla stabilità della cottura eccessiva e persino sull'efficienza del funzionamento di un pacchetto di stabilizzatore UV. I riempitivi e gli estensori a circa l'8% regolano il costo, la durezza e la copertura dei bordi senza modificare la chimica della pellicola.
Il segmento degli agenti indurenti, pari a circa il 7% in un sistema indurito con TGIC, si trova a un confine interessante tra componente additivo e strutturale. Non si limita a modificare la resina; reagisce con esso e diventa parte della rete reticolata che conferisce al film indurito la sua durabilità. La restante piccola percentuale è dove vivono gli additivi classici: agenti fluidificanti acrilici che livellano la fusione, benzoino che rilascia gas intrappolati e cere che controllano la consistenza e lo scivolamento. Quella fetta è piccola ma incide in modo sproporzionato sulla qualità della superficie. Troppo poco agente di flusso si manifesta come buccia d'arancia, mentre troppo indebolisce la copertura dei bordi; l'eccesso di benzoino ingiallisce i colori e i problemi di degasaggio producono fori di spillo che nessuna correzione a valle può rimuovere. Questo è il motivo per cui la scelta della resina e quella degli additivi non possono essere trattate come decisioni di acquisto separate. Un cambiamento nel valore dell'acidità della resina, nella temperatura di transizione vetrosa o nella funzionalità sposta le finestre di dosaggio di quasi tutto il resto della formulazione.
Per le parti interne come mobili per ufficio, scaffalature ed elettrodomestici, i sistemi ibridi epossipoliestere offrono resistenza meccanica e resistenza chimica a un costo economico. Poiché le parti interne raramente sono esposte alla luce solare diretta, il pacchetto di additivi può rimanere modesto, mantenendo sotto controllo i budget di formulazione.
 Resine poliestere per formulazioni ibride di rivestimento in polvere epossipoliestere Resine poliestere carbossi-funzionali progettate per rivestimenti ibridi in polvere a polimerizzazione epossidica, che offrono resistenza meccanica e resistenza chimica a costi economici per applicazioni interne come mobili per ufficio, scaffalature ed elettrodomestici. Visualizza il prodotto →
Per lavori esterni come recinzioni di giardini, materiali da costruzione e strutture stradali, la resistenza alla luce solare e all'umidità diventa il fattore decisivo e la piattaforma in resina deve essere resistente agli agenti atmosferici per progettazione. Il percorso di polimerizzazione TGIC è stato a lungo il punto di riferimento per la durabilità all'esterno dei rivestimenti in polvere di poliestere.
Resine poliestere per rivestimenti in polvere per esterni polimerizzati con TGIC Resine poliestere carbossi-funzionali polimerizzate con TGIC, da tempo il punto di riferimento per la durabilità all'esterno. Adatto per applicazioni soggette a agenti atmosferici come recinzioni da giardino, materiali da costruzione e strutture stradali esposte alla luce solare e all'umidità. Visualizza il prodotto → Laddove la classificazione normativa o gli obiettivi di sostenibilità richiedono un percorso privo di TGIC, la piattaforma HAA polimerizza con agenti idrossialchilammidici e mantiene un profilo di prestazioni all'aperto comparabile, con il proprio comportamento di degasaggio per il pacchetto di additivi da gestire. Scegliere tra queste piattaforme è esattamente il tipo di decisione in cui un produttore di resina dovrebbe essere d’aiuto, perché la risposta cambia contemporaneamente il programma di polimerizzazione, il carico di pigmento e le caratteristiche del flusso.
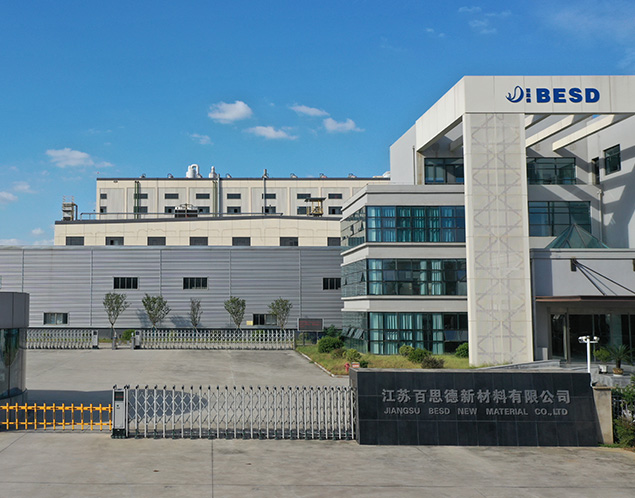
Resine poliestere prive di TGIC per rivestimenti in polvere polimerizzati con HAA Resine poliestere con funzionalità idrossilica progettate per la polimerizzazione con agenti idrossialchilammidici (HAA), che forniscono un percorso privo di TGIC con resistenza agli agenti atmosferici esterni comparabile per formulazioni sostenibili di vernici in polvere per esterni. Visualizza il prodotto → BESD produce resine poliestere dal 1998 e oggi gestisce una capacità annua di 100.000 tonnellate dal suo stabilimento nel parco industriale chimico di Yangzhou, supportato da sistemi certificati ISO9001 e ISO14001 e personalizzazione ODM/OEM per i clienti le cui formulazioni richiedono valori di acidità, viscosità o comportamenti di polimerizzazione specifici. Per gli acquirenti che confrontano i fornitori di resina, questa combinazione di scala e adattabilità è ciò che trasforma l’equilibrio resina-additivi da un vincolo in uno strumento di progettazione.
La resina costituisce circa il sessanta per cento di un rivestimento in polvere e definisce ogni proprietà di base; il pacchetto di additivi rappresenta una piccola percentuale che decide se la superficie appare effettivamente e dura come progettata.
Scenari applicativi e punti di selezione
La selezione inizia dall'applicazione, non dal catalogo degli additivi. Un palo di recinzione e la scocca di una sedia da ufficio possono utilizzare sostanze chimiche simili sulla carta, ma uno deve affrontare decenni di esposizione ai raggi UV e l’altro deve affrontare il contatto, l’abrasione e i prodotti chimici per la pulizia. La tabella abbinata di seguito mette a confronto i due tipi di programma più comuni che vediamo nei prodotti verniciati a polvere e le decisioni di formulazione che conseguono da ciascuno.
| Programmi indoor | Programmi all'aperto |
|---|---|
| Mobili per ufficio, elettrodomestici, scaffalature e alloggiamenti per apparecchiature di comunicazione | Recinzioni da giardino, materiali da costruzione, strutture stradali, componenti automobilistici e attrezzature per il fitness |
| Durezza, resistenza chimica e alle macchie ed efficienza economica | Conservazione della brillantezza e del colore, resistenza allo sfarinamento e protezione dalla corrosione |
| Focus formulativo: chimica ibrida epossipoliestere con un pacchetto di additivi snello | Focus della formulazione: poliestere resistente agli agenti atmosferici con polimerizzazione TGIC o HAA più un pacchetto di additivi orientato ai raggi UV |
Qualunque sia il programma, per qualsiasi additivo per materie plastiche si applicano quattro criteri di selezione:
- Conformità normativa: le norme sul contatto alimentare, le restrizioni REACH e i limiti RoHS sui metalli pesanti devono essere documentati prima dell'ordine, non dopo.
- Compatibilità termica: ogni additivo deve sopravvivere alla temperatura effettiva di lavorazione senza decomporsi o volatilizzarsi.
- Comportamento di migrazione: gli additivi che affiorano sulla superficie possono appannare le parti adiacenti, attaccare le pellicole o stampare male mesi dopo.
- Gestione dell'interazione: due additivi singolarmente eccellenti possono neutralizzarsi a vicenda o attaccare il polimero se combinati.
Quest'ultimo criterio è il meno indulgente perché si rivela solo nelle prove. Questo è anche il punto in cui il produttore di resina guadagna un posto nella conversazione: sapere come una determinata piattaforma di poliestere risponde agli agenti di flusso, agli agenti di degasaggio e al caricamento di pigmenti accorcia il percorso dalla lista dei candidati alla ricetta di produzione.
Seleziona gli additivi dall'applicazione a ritroso: conformità, temperatura di lavorazione, migrazione e interazioni eliminano la maggior parte dei candidati più velocemente di quanto facciano i confronti dei prezzi.
Rischi comuni nell’approvvigionamento di additivi per materie plastiche
La maggior parte dei fallimenti nella produzione legati agli additivi non sono fallimenti chimici ma fallimenti nell’approvvigionamento: il prodotto giusto acquistato senza documentazione, dosato senza calibrazione o sostituito senza prova. La tabella seguente elenca le modalità di errore segnalate più spesso dai formulatori, insieme alle misure di sicurezza che le prevengono.
| Problema comune | Come appare in produzione | Tutela pratica |
|---|---|---|
| Lubrificante o cera in sovradosaggio | Lastra esaurita su rotoli, opacità e scarsa adesione della stampa | Verificare il dosaggio con dosatori gravimetrici e eseguire prove |
| Pacchetto antiossidante sottodosato | Infragilimento e scolorimento durante l'invecchiamento precoce in forno | Impostare i test di accettazione in base al tempo di induzione dell'ossidazione |
| Conflitto tra pigmento e stabilizzatore | Scolorimento più rapido nonostante il pacchetto UV aggiunto | Verificare innanzitutto la compatibilità HALS con la chimica dei pigmenti |
| Additivi sensibili all'umidità come i fosfiti | Idrolisi, macchie nere e delusione incoerente | Richiede imballaggio sigillato, stoccaggio a secco e certificato di autenticità del lotto |
| Migrazione dei plastificanti | Appiccicosità superficiale, appannamento e perdita di adesione | Scegli tipi polimerici o con peso molecolare più elevato |
| Lacune normative | Spedizioni rifiutate e riprogettazione costosa | Raccogli in anticipo i documenti relativi al contatto alimentare, REACH e RoHS |
Le garanzie condividono un tema comune: la tracciabilità. Sia che acquistiate da un produttore diretto, da una società commerciale o da un grossista, insistete su un certificato di analisi per ogni lotto anziché solo sulla prima spedizione e confermate chi effettivamente produce il materiale. I rapporti diretti con i produttori semplificano il controllo della produzione, l'allineamento alle specifiche e l'adeguamento dei prodotti quando la formulazione cambia, motivo per cui incoraggiamo i clienti a valutare un fornitore di resine nello stesso modo in cui valuterebbero un fornitore di additivi.
Una lista di controllo compatta copre il resto del processo di acquisto:
- Chiedi se il fornitore è un produttore diretto o una società commerciale e richiedi un audit o una visita in fabbrica.
- Ottenere un certificato di analisi per ogni lotto, con campioni di conservazione conservati come riferimento.
- Esegui prove su scala pilota sul tuo attuale sistema di resina prima di impegnarti in ordini di volume.
- Conferma la documentazione normativa per il tuo mercato di riferimento prima di effettuare l'ordine di acquisto.
- Concordare l'imballaggio, le condizioni di conservazione e la durata di conservazione nel contratto, non tramite e-mail successiva.
- Calibrare gli alimentatori gravimetrici secondo un programma fisso, poiché gli additivi a basso dosaggio amplificano gli errori di alimentazione.
La tracciabilità batte il prezzo: la documentazione a livello di lotto, il dosaggio calibrato e le prove pilota sulla propria resina prevengono la maggior parte dei guasti degli additivi prima che inizino.
Scopri di più da BESD
Se il lato resina di questo equilibrio è il punto in cui è bloccato il tuo progetto attuale, due risorse sul nostro sito approfondiscono le decisioni che contano di più.
| Lettura tecnica | Sviluppo di resine personalizzate |
|---|---|
| Il ruolo principale della resina poliestere nei rivestimenti in polvere Spiega come la struttura portante della resina determina le prestazioni del rivestimento finito, dalla resistenza meccanica al mantenimento della brillantezza. | Personalizzazione della resina ODM e OEM Descrive come sviluppiamo resine adatte al sistema di polimerizzazione, al metodo di applicazione e all'ambiente di utilizzo finale del cliente. |
Da lì, una breve conversazione con il nostro team tecnico sul sistema di polimerizzazione, sul substrato e sull’ambiente di servizio è solitamente sufficiente per restringere la gamma di resine e, con essa, le decisioni sugli additivi che ne conseguono. Potete raggiungerci attraverso la pagina dei contatti per campioni, preventivi o formulazioni personalizzate.
Ripara prima la piattaforma di resina e il pacchetto di additivi diventerà un insieme di decisioni controllate e prevedibili anziché tentativi ed errori.


